Менеджеры складов и упаковщиков часто вкладывают значительные средства в автоматизацию. Вы ожидаете немедленного повышения эффективности и надежной защиты нагрузки. Тем не менее, реальность часто становится резким тревожным звонком на складе. Представьте себе вилочный погрузчик, который раскачивает только что завернутый поддон из-за крутого угла, но груз опасно смещается. Или представьте себе ежедневное разочарование, когда высокоскоростная упаковочная машина останавливается в середине цикла, потому что пластик продолжает ломаться. Эти эксплуатационные кошмары редко возникают из-за неисправной машины. Обычно они указывают на принципиальное несоответствие возможностей оборудования, профиля физической нагрузки и выбранного расходного материала.
Использование неправильной спецификации материала может полностью свести на нет финансовые преимущества вашей автоматизированной линии. В конечном счете, эффективность вашего оборудования зависит от эффективности пластика, проходящего через ролики его каретки. Это подробное инженерное руководство поможет вам выбрать точные параметры для ваших конкретных эксплуатационных потребностей. Сопоставляя свое оборудование с правильными расходными материалами, вы гарантируете, что прочная упаковка останется безопасной, а также максимизируете долгосрочную окупаемость инвестиций.
Ключевые выводы
- Измерение толщины: Толщина материала в первую очередь оценивается в калибрах и микронах. Навык преобразования этих двух показателей имеет решающее значение для покупки правильного рулона машины и обеспечения точного сравнения поставщиков.
- Вес груза определяет технические характеристики: Для легких и однородных поддонов может потребоваться изделие толщиной от 35 до 50 мм. И наоборот, для сверхпрочной промышленной упаковки требуются материалы толщиной от 90 до 120+ для поддержания оптимальной удерживающей силы.
- Экструзия материала имеет значение: производство литья обеспечивает превосходную визуальную четкость и бесшумный процесс размотки. Выдувное производство обеспечивает превосходную устойчивость к проколам, что делает его незаменимым при резких, неравномерных или очень тяжелых нагрузках.
- Синергия машин: Возможности моторизованного предварительного растяжения вашего автоматизированного оборудования сильно влияют на конкретный тип и толщину пластика, который вы должны выбрать, чтобы максимизировать экономию средств и исключить отходы.
Тенденции отрасли: переход к многослойной наноэкструзии
Прежде чем углубляться в конкретные измерения, важно понять, в каком направлении движется технология упаковки. В настоящее время в этом секторе происходит масштабная эволюция материалов. Из-за нестабильных цен на смолы и строгих корпоративных требований к устойчивому развитию склады быстро отказываются от толстых однослойных пластиков. Действующий инженерный стандарт отдает предпочтение многослойным наноэкструдированным пленкам.
Путем совместной экструзии десятков микрослоев полимера производители создают невероятно прочное полотно, устойчивое к проколам. Это означает, что современная нанопленка 50-го калибра может превосходить по своим характеристикам устаревший продукт 80-го калибра. Для инженеров по упаковке эта тенденция требует критического поворота. Решения о покупке теперь должны быть сосредоточены на расчетном пределе текучести и силе удержания нагрузки, а не полагаться только на исходную толщину.
Понимание толщины стретч-пленки: калибр или микрон
Чтобы по-настоящему оптимизировать свою упаковочную линию, вы должны сначала прояснить терминологию, используемую глобальными поставщиками. Производители используют определенные единицы измерения, которые напрямую связаны со структурной прочностью, эластичностью и общими эксплуатационными характеристиками оборудования.
Что такое калибр пленки?
В Соединенных Штатах калибр служит стандартной единицей измерения толщины. С практической точки зрения, более высокие цифры указывают на более толстый и прочный материал, способный выдерживать агрессивное натяжение и более тяжелые поддоны. Для иллюстрации: изделие калибра 80 значительно более надежно, чем альтернатива калибра 50. Он обеспечивает необходимую удерживающую силу, чтобы нестабильные предметы были надежно зафиксированы на месте во время транспортировки.
Что такое микрон?
Метрическим стандартом, используемым во всем мире, является микрометр, обычно называемый микроном. Один микрон равен одной миллионной метра. Поскольку цепочки поставок становятся все более глобализированными, понимание микронного калибра имеет жизненно важное значение для поиска материалов на международном уровне. Менеджерам по упаковке приходится часто переводить эти спецификации между требованиями отечественного оборудования и требованиями зарубежных поставщиков, чтобы гарантировать совместимость и избежать дорогостоящих ошибок при закупках.
Таблица перевода манометров в микроны
При настройке параметров натяжения на панели управления или сравнении котировок международных поставщиков незаменимы перекрестные ссылки на эти измерения. Применение продукта толщиной 12,7 микрон с передаточными числами, откалиброванными для материала толщиной 20,3 микрона, неизбежно приведет к постоянному защелкиванию и неприятным простоям.
| Калибр США, | микронный калибр, метрический | стандартный профиль применения |
| 35–50 Калибр | 9–12,7 микрон | Легкие и однородные грузы, такие как пустые бутылки и коробки из-под салфеток. |
| Калибр 60–70 | 15,2–17,8 микрон | Стандартные смешанные поддоны и умеренно тяжелые однородные грузы. |
| 80 Калибр | 20,3 микрона | отраслевой стандарт; идеально подходит для общей складской логистики. |
| Калибр 90–100 | 22,9–25,4 микрон | Тяжелые грузы, предметы неправильной формы и предметы с острыми краями. |
| Калибр 115–120+ | 29,2–30,5+ микрон | Упаковка для тяжелых условий эксплуатации, например кирпичи, сталь и оборудование. |

Литая пленка или пленка, полученная экструзией с раздувом: что лучше для вашей машины?
Помимо базовой толщины, процесс производства экструзии определяет физические свойства и поведенческие характеристики пластика. Два основных метода дают разные продукты. Каждый из них ведет себя совершенно по-разному, когда подвергается моторизованному удлинению на полу склада.
Характеристики каст-пленки
Этот материал производится посредством непрерывного процесса экструзии, при котором термопластичная смола проталкивается через плоскую матрицу на охлаждаемые валки. Такое быстрое охлаждение выравнивает молекулярную структуру, создавая определенные эксплуатационные преимущества. Наиболее заметным преимуществом литой пленки является ее исключительная оптическая прозрачность. Это позволяет складским сканерам штрих-кодов и автоматизированным системам сортировки легко считывать этикетки через несколько слоев.
Он раскручивается почти бесшумно, что значительно улучшает акустическую среду загруженного распределительного центра. Обеспечивая стабильное двустороннее сцепление и плавную растяжимость, он является лучшим выбором для равномерных нагрузок и автоматизированных сред с большими объемами, где скорость имеет первостепенное значение.
Характеристики выдувной пленки
Процесс экструзии с раздувом включает в себя надувание экструдированного пластика через круглую головку в пузырек, а затем постепенное охлаждение его окружающим воздухом. Это разнонаправленное растяжение создает высокоэластичную, сшитую полимерную цепь. Следовательно, выдувная пленка обладает чрезвычайной устойчивостью к проколам и высокой структурной памятью, которая позволяет агрессивно захватывать тяжелые предметы.
Компромиссом является общеизвестный громкий визг во время процесса размотки и мутная отделка, которая может легко ослепить оптические датчики склада. Его по-прежнему строго рекомендуют для грузов с острыми выступающими краями, тяжелых поддонов неправильной формы или холодильных складов, где стандартный пластик может стать хрупким.
Подбор толщины пленки в соответствии с весом и профилем вашего груза
Выбор точной толщины пленки требует объективной практической оценки как веса, так и физической геометрии предметов, которые вы собираетесь защитить. Несоответствие здесь приводит либо к катастрофическому отказу нагрузки, либо к утечке капитала из-за ненужных расходных затрат.
Калибр от 35 до 50: легкие нагрузки
Эта ультратонкая категория, разработанная для поддонов весом до 1000 фунтов, идеально подходит для равномерно уложенных друг на друга коробок из гофрокартона, пустых контейнеров и легких потребительских товаров. Чтобы эффективно использовать эти тонкие профили, ваше предприятие должно использовать высокоэффективные каретки предварительного растяжения, способные обрабатывать деликатные наноэкструдированные смолы, не вызывая микроразрывов. При правильном применении они обеспечивают самое низкое соотношение затрат на нагрузку в отрасли.
Калибр от 60 до 70: средние и стандартные нагрузки
Эта линейка служит промежуточным вариантом и вмещает поддоны среднего веса, обычно весом от 1000 до 1800 фунтов. Обеспечивает надежный баланс эластичности и удерживающей способности. Это делает его очень подходящим для смешанных поддонов, где размеры коробок могут незначительно различаться, но в целом сохраняют стабильную форму сердцевины. Этот диапазон датчиков является незаменимым в центрах распределения продуктов питания и напитков.
Калибр 80: отраслевой стандарт
На протяжении десятилетий спецификация 80-го калибра служила бесспорной основой для общей складской логистики. Оптимизированный для нагрузок от 2000 до 2500 фунтов, его широкое распространение обусловлено исключительной универсальностью. Он обладает достаточной стойкостью к проколу, чтобы справляться с незначительными неровностями углов, сохраняя при этом достаточную эластичность, чтобы обеспечить превосходную степень растяжения на стандартном оборудовании.
Калибр от 90 до 120+: прочная упаковка
Как только вес поддонов превышает порог в 2500 фунтов, стандартные материалы становятся серьезной проблемой. Для упаковки тяжелых грузов требуется диапазон толщины от 90 до 120+ для защиты промышленных товаров, таких как стальные балки, автомобильные детали и сыпучее сырье. Эти плотные грузы оказывают огромное внешнее кинетическое давление во время транспортировки. Максимальная удерживающая сила обязательна для предотвращения смещения.
Как типы машин для стретч-пленки влияют на выбор пленки
Широко распространено заблуждение, что любой рулон машинного пластика будет без проблем работать на любом автоматизированном оборудовании. Подумайте о механике. Физическая конструкция и механизмы натяжения вашего оборудования определяют ваши требования к расходным материалам.
Упаковщики проигрывателей
Стандартные модели поворотных столов работают за счет вращения груза на поддоне, в то время как каретка движется вертикально. Поскольку скорость вращения относительно контролируется, эти машины щадящие и могут работать с широким спектром толщин. Основное внимание здесь уделяется простому обеспечению того, чтобы удерживающая сила была адекватной центробежной силе, действующей на вращающийся груз.
Роторный манипулятор и орбитальные упаковочные машины
Высокоскоростные поворотные рычаги удерживают поддон полностью неподвижным, в то время как механический рычаг вращается вокруг груза с головокружительной скоростью. Это внезапное приложение с высоким крутящим моментом вызывает интенсивное, резкое натяжение. Предприятия, использующие эти системы, часто отдают предпочтение высокоэластичным материалам премиум-класса, которые могут поглощать механические удары, не разрываясь в середине цикла.
Специализированное промышленное применение: упаковка рулонов бумаги
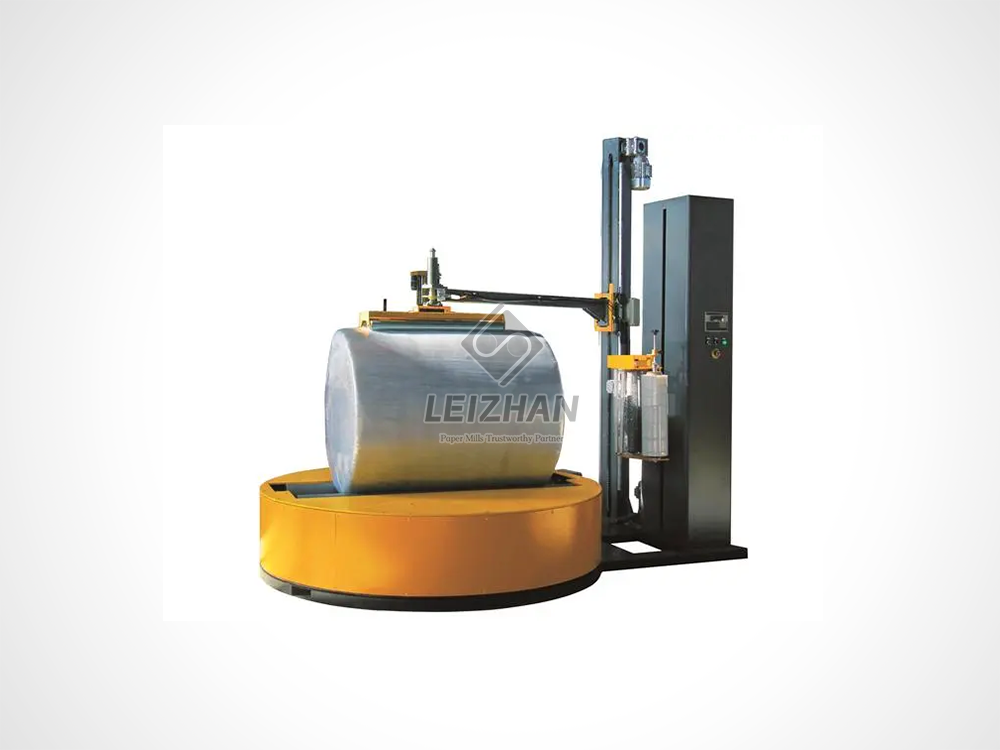
Стандартные рекомендации по паллетированию просто не применимы к нишевым и требовательным промышленным секторам. Для обработки массивных рулонов промышленной бумаги требуется узкоспециализированное оборудование. Эти гигантские цилиндры часто превышают 1500 мм в диаметре и весят более 2000 кг. Стандартные упаковочные машины для проигрывателей просто не могут выдержать такое радиальное напряжение.
Для предприятий, работающих с такими экстремальными параметрами, требуется специальная машина для стретч-пленки, специально разработанная для осевой и радиальной упаковки. Интегрируя сверхпрочную оберточную машину с частотно-регулируемым приводом и каретку предварительного растяжения с приводом на 250 % и высокомикронную влагостойкую пленку, бумажные фабрики могут полностью защитить окружающую среду и предотвратить смятие кромок во время транспортировки на дальние расстояния.
Как получить максимальную отдачу от вашей машины Фильм
Приобретение подходящих расходных материалов – это только половина дела. Его эффективное применение определяет долгосрочную рентабельность инвестиций и показатели устойчивости. Оптимизация использования — это непрерывный процесс, который приводит к значительному сокращению эксплуатационных расходов.
Правильная калибровка машины
Даже самая качественная нанопленка будет работать хуже, если оборудование плохо откалибровано. Регулярное техническое обслуживание жизненно важно. Персонал по техническому обслуживанию должен регулярно проверять настройки натяжения, очищать ролики предварительного растяжения от остатков липкой смолы и проверять передаточные числа. Обеспечение того, чтобы оборудование растягивало материал до абсолютно оптимальной мощности, не вызывая микроразрывов, гарантирует максимальную производительность каждого отдельного рулона. Машина, растягивающаяся на 150%, хотя она способна на 250%, незаметно теряет тысячи долларов ежегодно.
Основные ошибки, которых следует избегать при выборе машинной стретч-пленки
Прежде чем заключить договор на закупку, менеджеры склада должны быть хорошо осведомлены об распространенных ошибках, которые часто выводят из строя автоматизированные упаковочные линии.
Ошибка 1: Использование стретч-пленки вручную на автоматизированном оборудовании. Ручная пленка и машинная пленка — принципиально разные продукты. Ролики машины значительно тяжелее и химически спроектированы так, чтобы выдерживать экстремальные высокоскоростные силы удлинения моторизованной каретки. Попытка пропустить ручную пленку через автоматизированную линию приведет к немедленному разрыву и опасному удержанию груза.
Ошибка 2: полагать, что толще всегда лучше. Применение чрезмерной силы сдерживания является частой и дорогостоящей ошибкой. Хотя спецификация калибра 120 обеспечивает огромную прочность, ее применение к поддону с легкими потребительскими товарами приведет к раздавливанию груза. Натяжение, оказываемое слишком толстым пластиком, может легко разрушить коробки из гофрокартона. Толщина всегда должна быть пропорциональна допуску на раздавливание под нагрузкой.
Ошибка 3: Игнорирование профиля физической нагрузки. Неспособность оценить, является ли нагрузка однородной, слегка неравномерной или сильно неравномерной с острыми краями, приводит к неправильному выбору материала. Упаковка нестандартного груза стандартным литым изделием гарантирует отсутствие проколов во время транспортировки. Использование дорогих вспененных составов при идеально равномерных нагрузках – это лишняя трата капитала.
Заключение
Оборудование настолько надежно, насколько надежен материал, проходящий через его ролики. Хватит гадать с расходными материалами. Проверяйте текущие профили нагрузки, тестируйте различные микронные калибры и согласовывайте выбор материалов с фактическими передаточными числами вашего оборудования. Выбор самого дешевого рулона на рынке часто оказывается самой дорогостоящей ошибкой, если он приводит к катастрофическому повреждению продукта или чрезмерным отходам. Если вы модернизируете свою конечную упаковку или вам необходимо обеспечить безопасность крупных промышленных грузов, изучите передовые автоматизированные решения Leizhan Paper Tech. Посетите наш официальный сайт, чтобы найти именно то мощное упаковочное оборудование, которое соответствует вашим конкретным эксплуатационным требованиям.
Часто задаваемые вопросы
Могу ли я использовать стрейч-пленку для ручной стретч-пленки?
Абсолютно нет. Машинная пленка производится на гораздо более крупных сердечниках и специально разработана с использованием современных смол, чтобы выдерживать высокоскоростные механизмы предварительного растяжения автоматизированного оборудования. Ручной пленке не хватает такой химической эластичности, и она рвется или не растягивается должным образом при воздействии моторизованного натяжения.
Как узнать, соответствует ли толщина пленки моей нагрузке?
Если груз на поддоне смещается или наклоняется во время транспортировки, вероятно, ваш материал слишком тонкий или ему не хватает необходимой удерживающей памяти. И наоборот, если ваши коробки из гофрокартона сминаются во время цикла упаковки, значит, пластик слишком толстый или натяжение каретки установлено слишком высоко. Изделие калибра 80 служит стандартной основой для устранения этих проблем с сдерживанием.
Как рассчитать стоимость стретч-пленки за загрузку?
Самый точный метод – отрезать и взвесить пленку с одного полностью завернутого поддона. Разделите этот вес на общий вес рулона, а затем умножьте на стоимость рулона. Это дает вам реальную стоимость одной загрузки. Это единственный показатель, который имеет значение, поскольку оценка, основанная исключительно на стоимости рулона, игнорирует возможности вашей машины по производительности перед растяжением.
Что приводит к разрыву стретч-пленки во время машинного цикла?
Постоянные разрывы пленки обычно указывают на механические проблемы или проблемы с профилем, а не на плохой пластик. Наиболее распространенными причинами являются скопления липкой смолы на роликах предварительного растяжения, неправильные настройки вторичного натяжения, острые выступающие углы груза или подача неэластичного выдутого продукта в высокоскоростную обмоточную машину с поворотным рычагом, настроенную на высокую степень растяжения.
Всегда ли выдувная пленка толще литой?
Не обязательно. Оба материала могут быть изготовлены с использованием широкого спектра микронных толщин. Однако из-за двунаправленного процесса охлаждения, используемого во время экструзии, выдувной продукт структурно более прочный и экспоненциально более устойчив к проколам при той же толщине по сравнению с его литым аналогом.
Что означает выход до растяжения при покупке пленки?
Под пределом прочности при предварительном растяжении понимается максимальный процент, на который ваше автоматизированное оборудование может удлинить пластик перед нанесением его на поддон. Например, выход 250% означает, что один фут материала в рулоне растягивается и при загрузке превращается в 3,5 фута обернутого пластика. Максимизация этой производительности — наиболее эффективный способ значительно снизить общую стоимость расходных материалов на загрузку.